“为什么同一台气动夹爪,抓薄壁零件时容易压伤变形,换到稍重的工件又夹不牢?”这是不少杭州自动化产线工程师在调试现场反复遇到的困惑。问题的根源往往不在夹爪本身,而在于夹持力没有根据工况做针对性调节。气动夹爪夹持力可调方法看似简单,实际操作中却涉及气压控制、机械结构、节流调节等多个层面,调节方式选对了,产线稳定性会明显提升;选错了,后续的调试和维护成本反而高。
气动夹爪夹持力可调方法为什么值得认真对待
气动夹爪依靠压缩空气驱动,夹持力的大小主要取决于输入气压和夹爪内部活塞面积。很多产线在初期调试时,习惯把气压统一设定在固定值,认为“力气大一点总没错”。但实际生产中,同一台设备可能需要处理不同材质、不同壁厚的工件,过大的夹持力会造成工件表面压痕甚至变形,过小则可能在高速搬运中松脱。尤其在3C电子和精密零部件行业,工件越来越轻薄,夹持力的精细控制已经成为一个绕不开的技术环节。
气动夹爪夹持力调节方法
夹持力不可调带来的另一个隐性成本是夹爪的磨损。长期在高气压下工作,夹爪指部的密封件和导向结构会加速老化,更换频率上升,停机时间也随之增加。因此,掌握气动夹爪夹持力可调方法,不仅是保证抓取效果的需要,也是延长末端执行器寿命、降低综合运维成本的有效手段。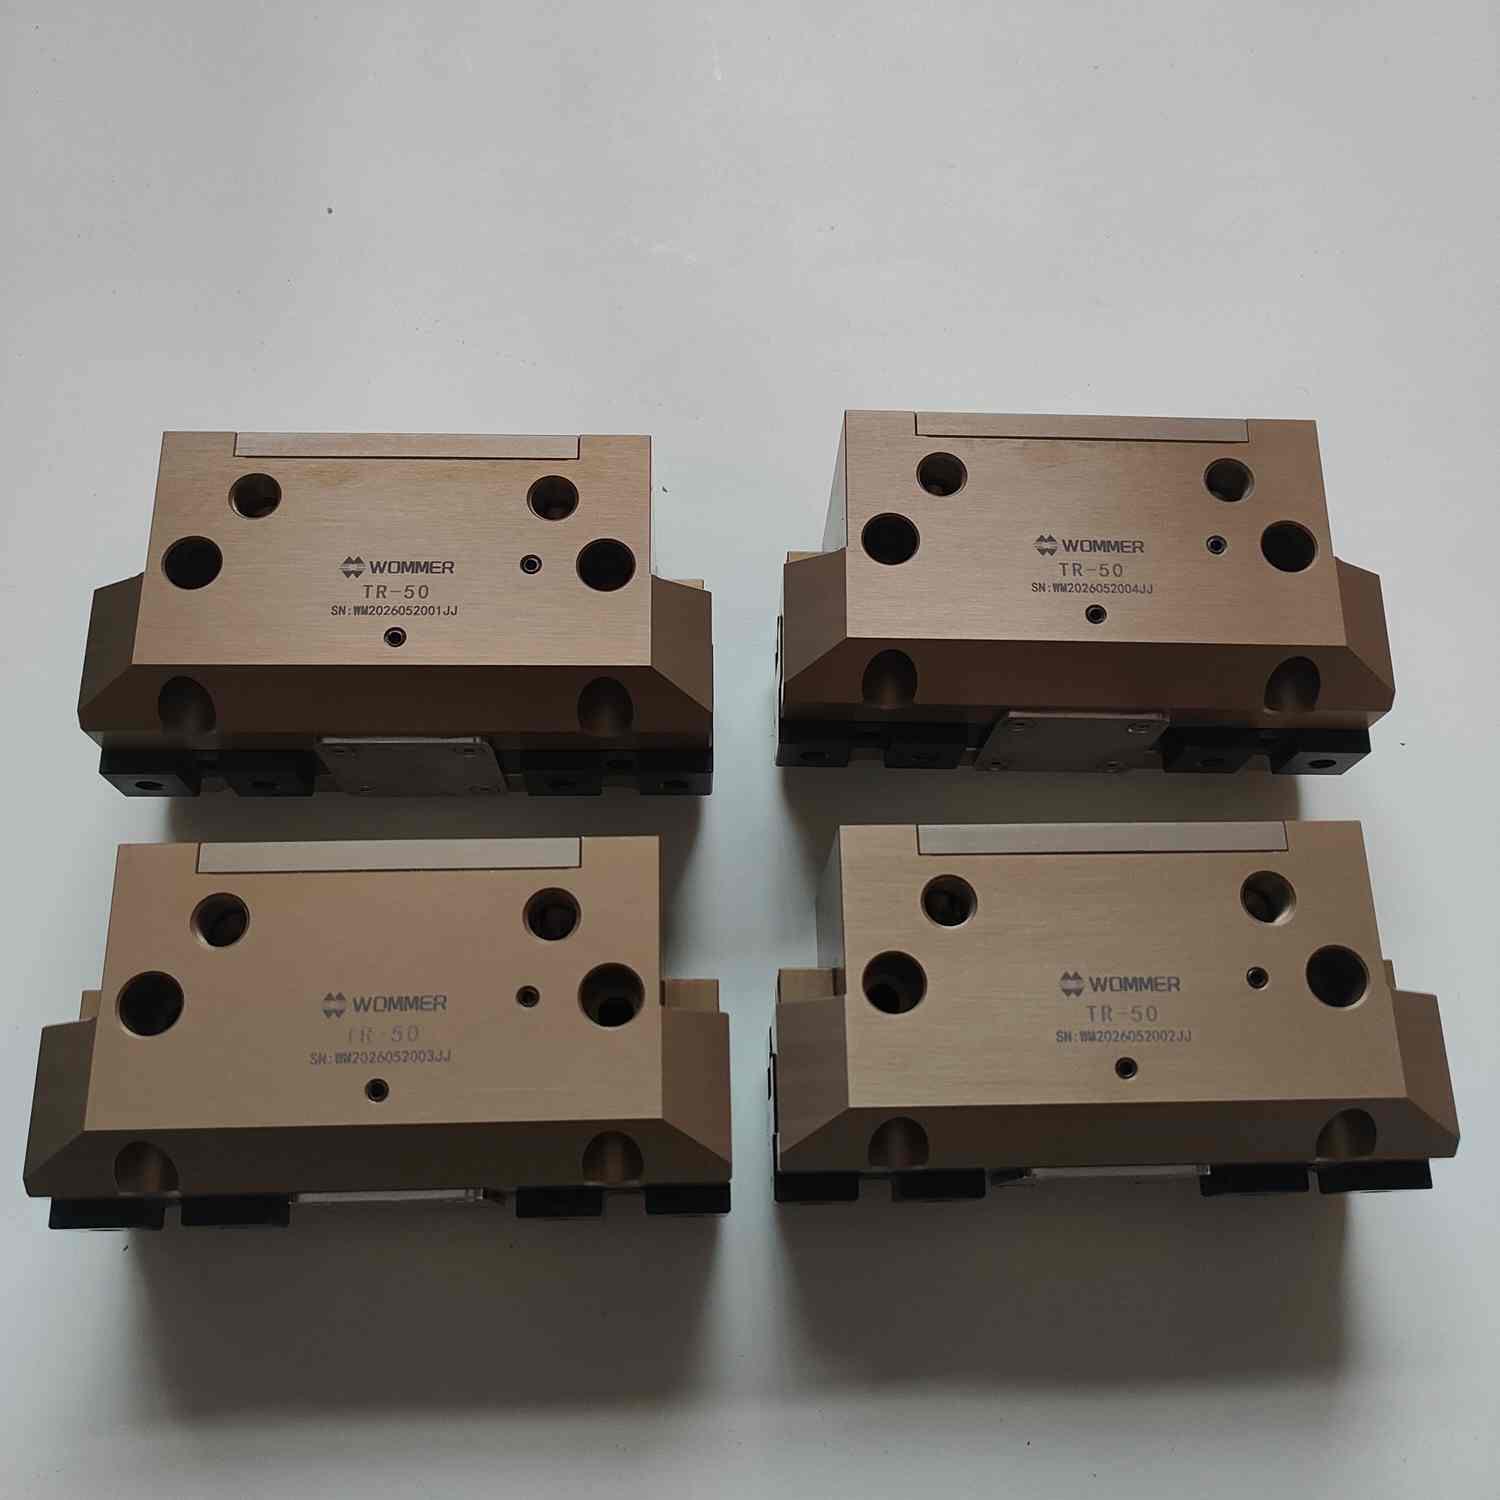
如何选择适合自身产线的夹持力调节方案
如果你的产线目前面临夹持力不可调带来的困扰,可以先从三个维度做初步判断:一是工件是否涉及多种材质或壁厚,如果是,气压调节法通常是优先考虑的方向;二是节拍要求是否很高,高速场景下要关注调压元件的响应速度;三是现场气源是否稳定,气压波动较大的车间需要配合稳压装置才能保证调节精度。把这几个问题理清楚,再与供应商沟通具体方案,效率会高很多。
沃姆联科科技(上海)有限公司以福州为全球总部与品牌运营中心,上海为技术应用中心,东莞为运营服务中心,构建了覆盖长三角、珠三角的服务体系,能够为杭州及周边客户提供快捷的技术响应。我们主营的电动伺服夹爪、气动夹爪、机器人快换装置及精度浮动补偿模块,已广泛应用于3C电子、汽车零部件、新能源等行业场景。如果你正在寻找气动夹爪夹持力可调方法的具体实施方案,欢迎致电400-1828-518交流,我们会根据你的实际工况给出针对性建议。
