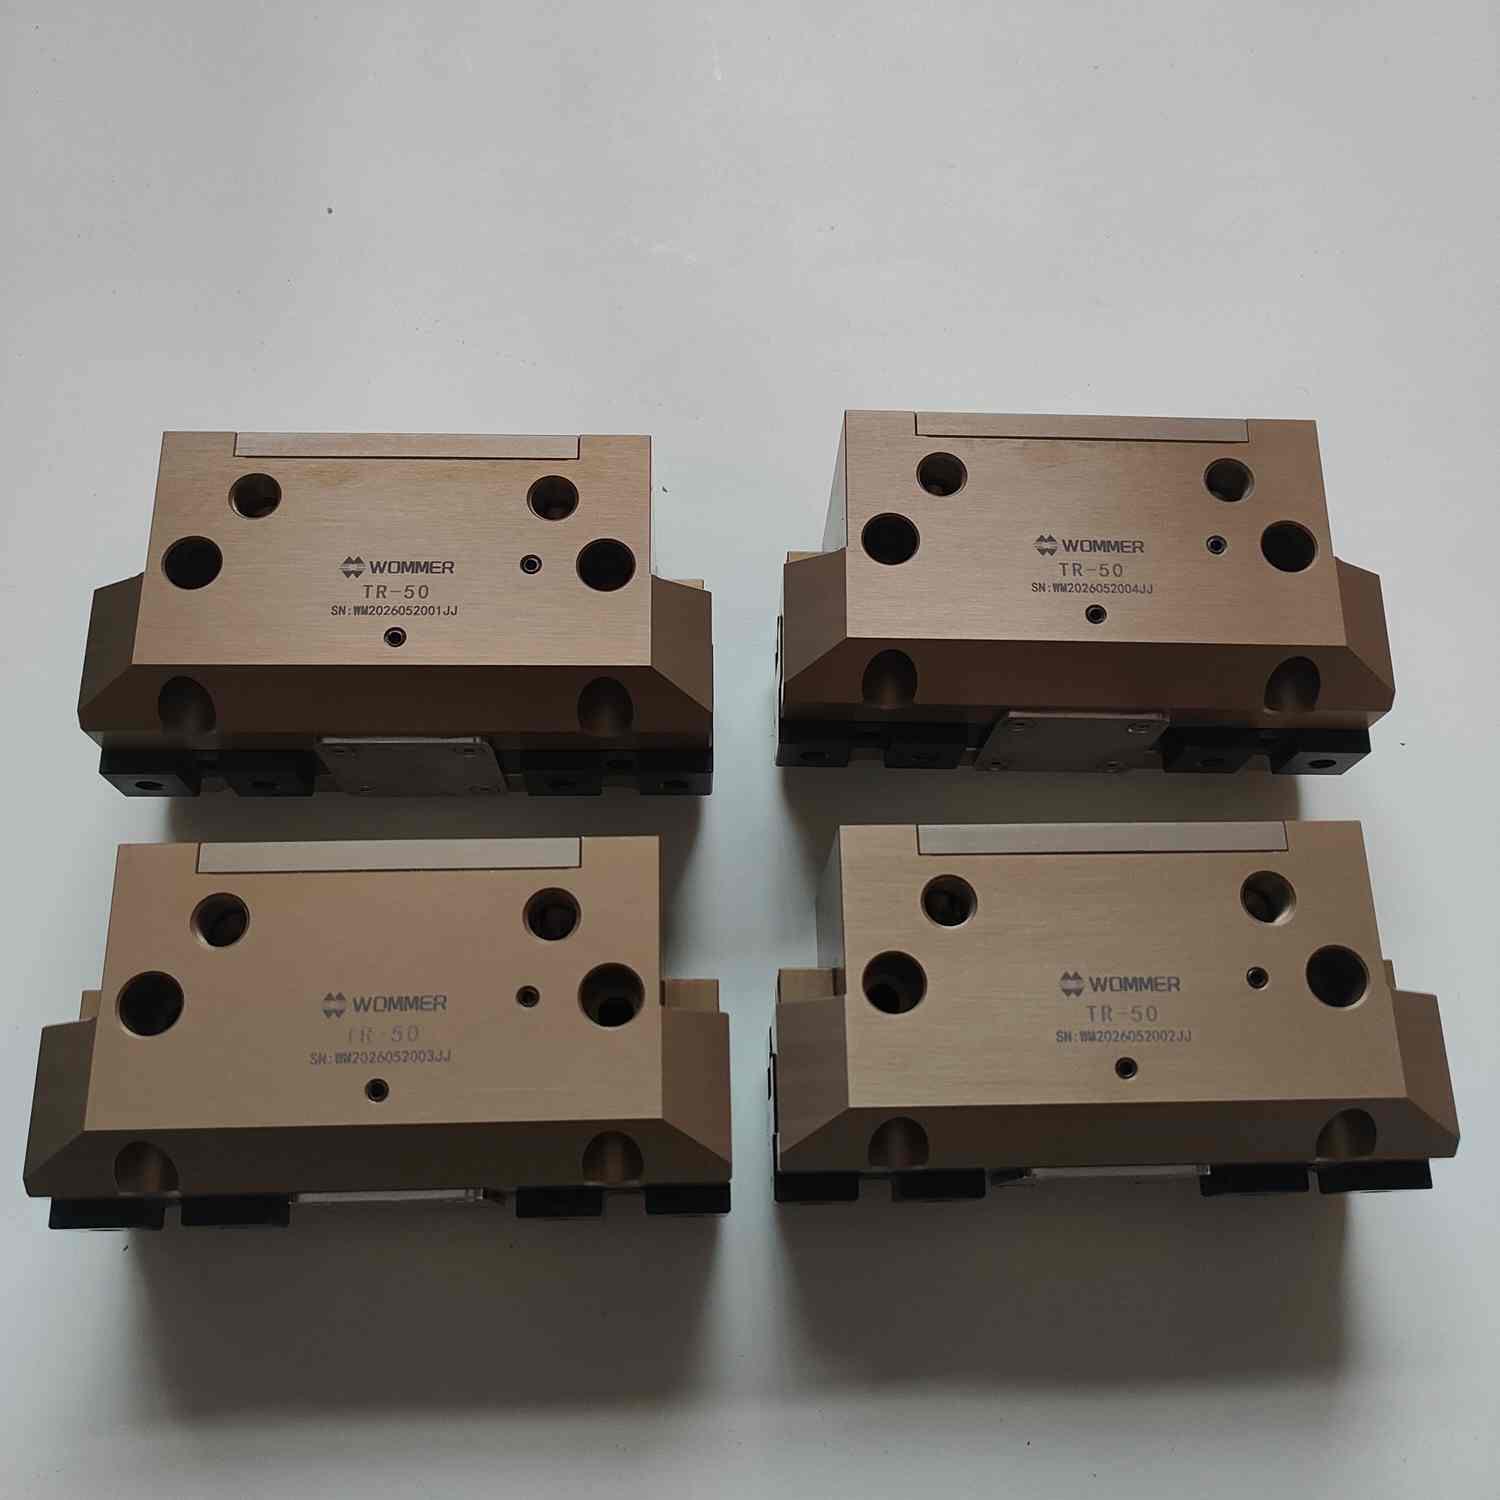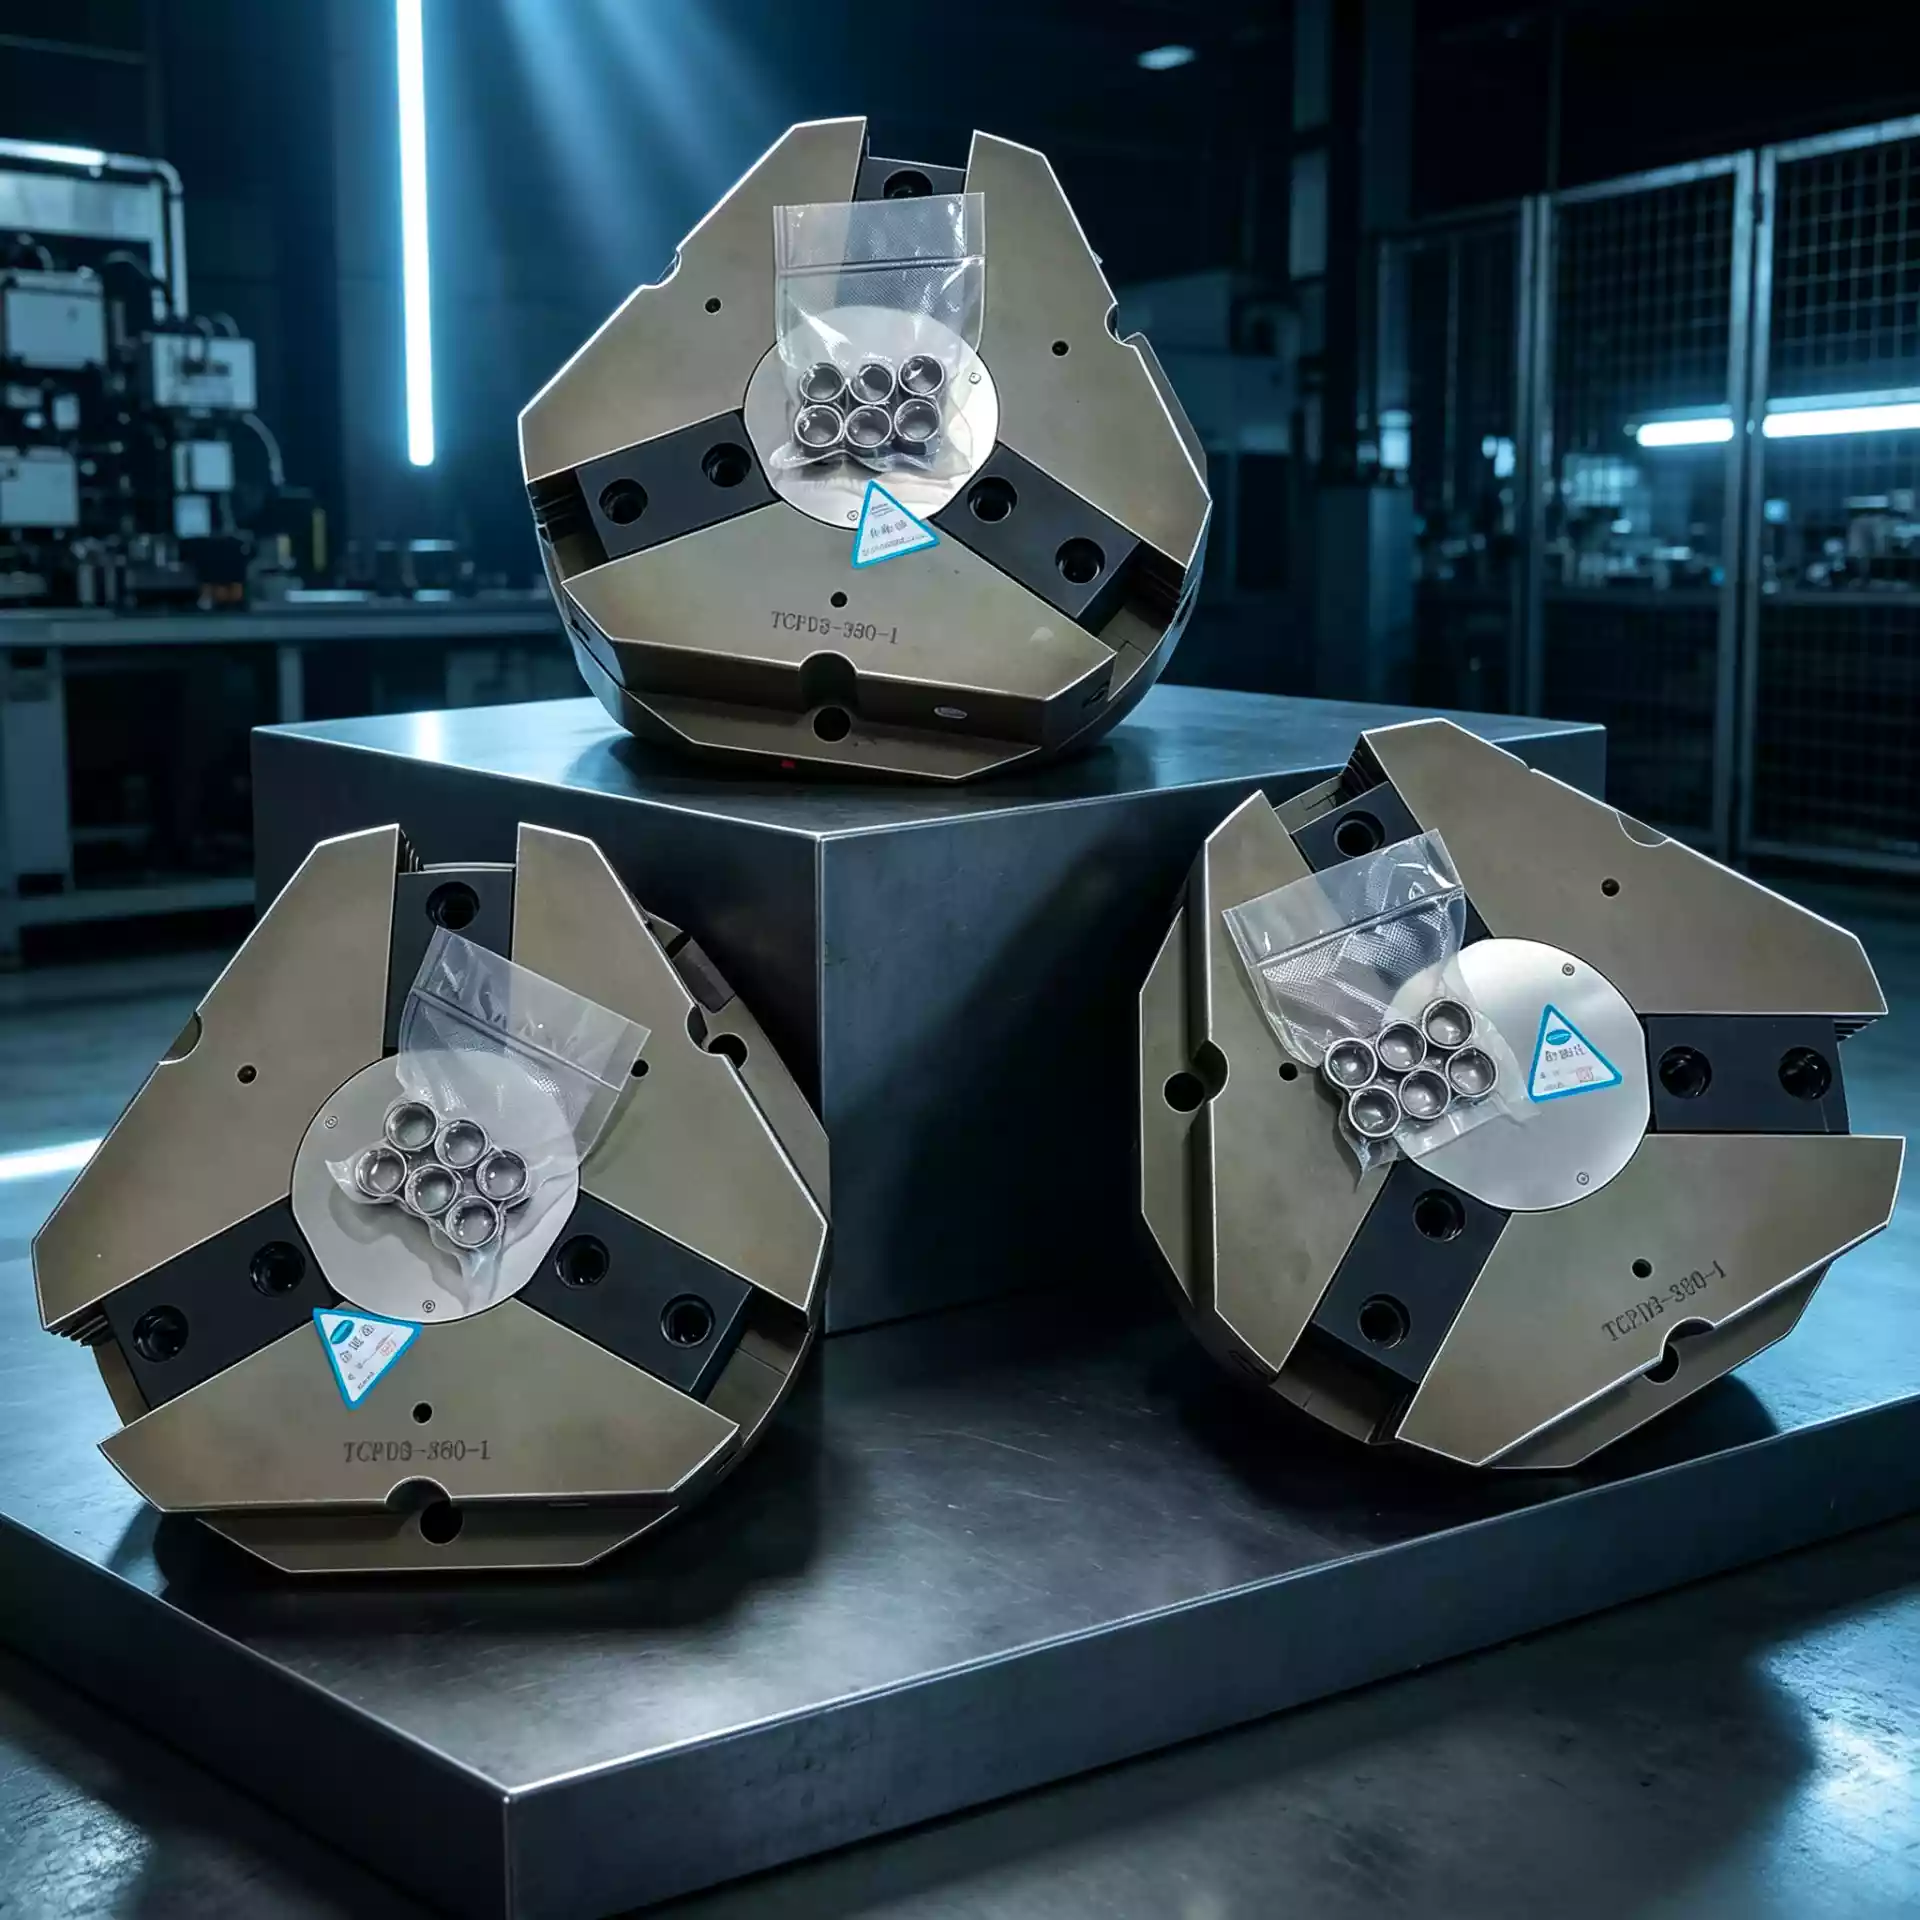
近两年我们在珠三角走访了上百条自动化产线,有一个数据挺值得琢磨:在抓取重量超过15公斤的工位上,因夹爪选型不当导致的停线,占了非计划停机时间的四成左右。而这些问题里,真正因为夹爪本体损坏的不到三成,更多是负载校核、气路配置和安装刚性没算清楚。这也解释了为什么越来越多东莞制造企业在采购重载气动夹爪时,不再只盯着价格和外观,而是开始要求供应商提供完整的技术选型支持。
重载气动夹爪装在机器人末端,尺寸不大,却直接决定抓得稳不稳、放得准不准。下面结合我们在现场积累的经验,把东莞重载气动夹爪的选型、安装和维护几个关键环节说透。
东莞重载气动夹爪的真实负载边界在哪里
不少客户拿着图纸就问:这只重载气动夹爪能夹多重的工件?这问题其实没法一句话回答。夹爪的额定夹持力是在特定力臂条件下测出来的,一旦你加长了手指、改变了夹持重心,实际可用的抓取重量就会明显下降。我们一般建议按额定值留出至少1.5倍安全余量;对于有冲击、有振动的冲压上下料工况,余量还要放大到2倍以上,否则长期使用中手指变形、工件滑落的风险会持续累积。
另一个容易被忽略的是气源。重载气动夹爪缸径大、耗气量高,如果车间气路管径偏小,或者夹爪离空压机太远,动作瞬间压力掉到0.4MPa以下,夹持力就会打折,高速搬运时打滑的概率随之上升。所以选型时除了看夹爪本身的参数,还要把气路压力和瞬时流量算一遍,必要时在末端加装储气罐或就近配置增压装置,这部分投入往往比换一只更大规格的夹爪更划算。
面向东莞制造业的选型思路与配套要点
东莞的产业结构很有意思,3C电子、五金压铸、新能源结构件、机床上下料几乎平行存在,不同行业的抓取需求差别很大。3C类工件轻但节拍快,重载气动夹爪更多用在治具搬运和整盘上料;五金压铸件毛刺多、余温高,对夹爪耐磨性和防护等级的要求就上来了;新能源电池托盘这类工件体积大、重心偏,往往需要双爪同步或者加装浮动补偿机构才能稳定抓取。选型前先把行业工况摸清楚,比事后反复调参数省事得多。
我们在东莞设有运营服务中心,一个很实际的考虑就是本地客户对响应速度要求高。夹爪这类末端部件一旦出问题,整条线就停着,等外地工程师飞过来并不现实。依托上海的技术应用中心和东莞的运营团队,常见的气路异常、密封件老化、手指更换等问题通常能在当天完成现场确认和处理。沃姆机器人主营的电动伺服夹爪、气动夹爪、机器人快换装置以及精度浮动补偿模块,也是按这种方案先行、快速交付的思路在推进,力求让客户在选型和运维两个阶段都少走弯路。
从一次压铸取件改造看重载气动夹爪的价值
记得有一次,东莞一家压铸厂找到我们。他们那条取件线原本是人工配合简易机械手,铸件单件接近12公斤,表面温度还没完全降下来,工人一天下来体力消耗很大,良率也不稳定。到现场看了一圈,我们发现难点不只是重量