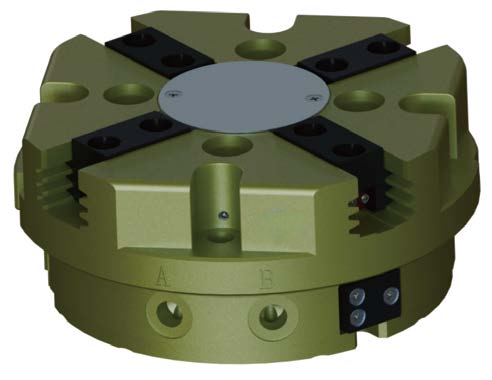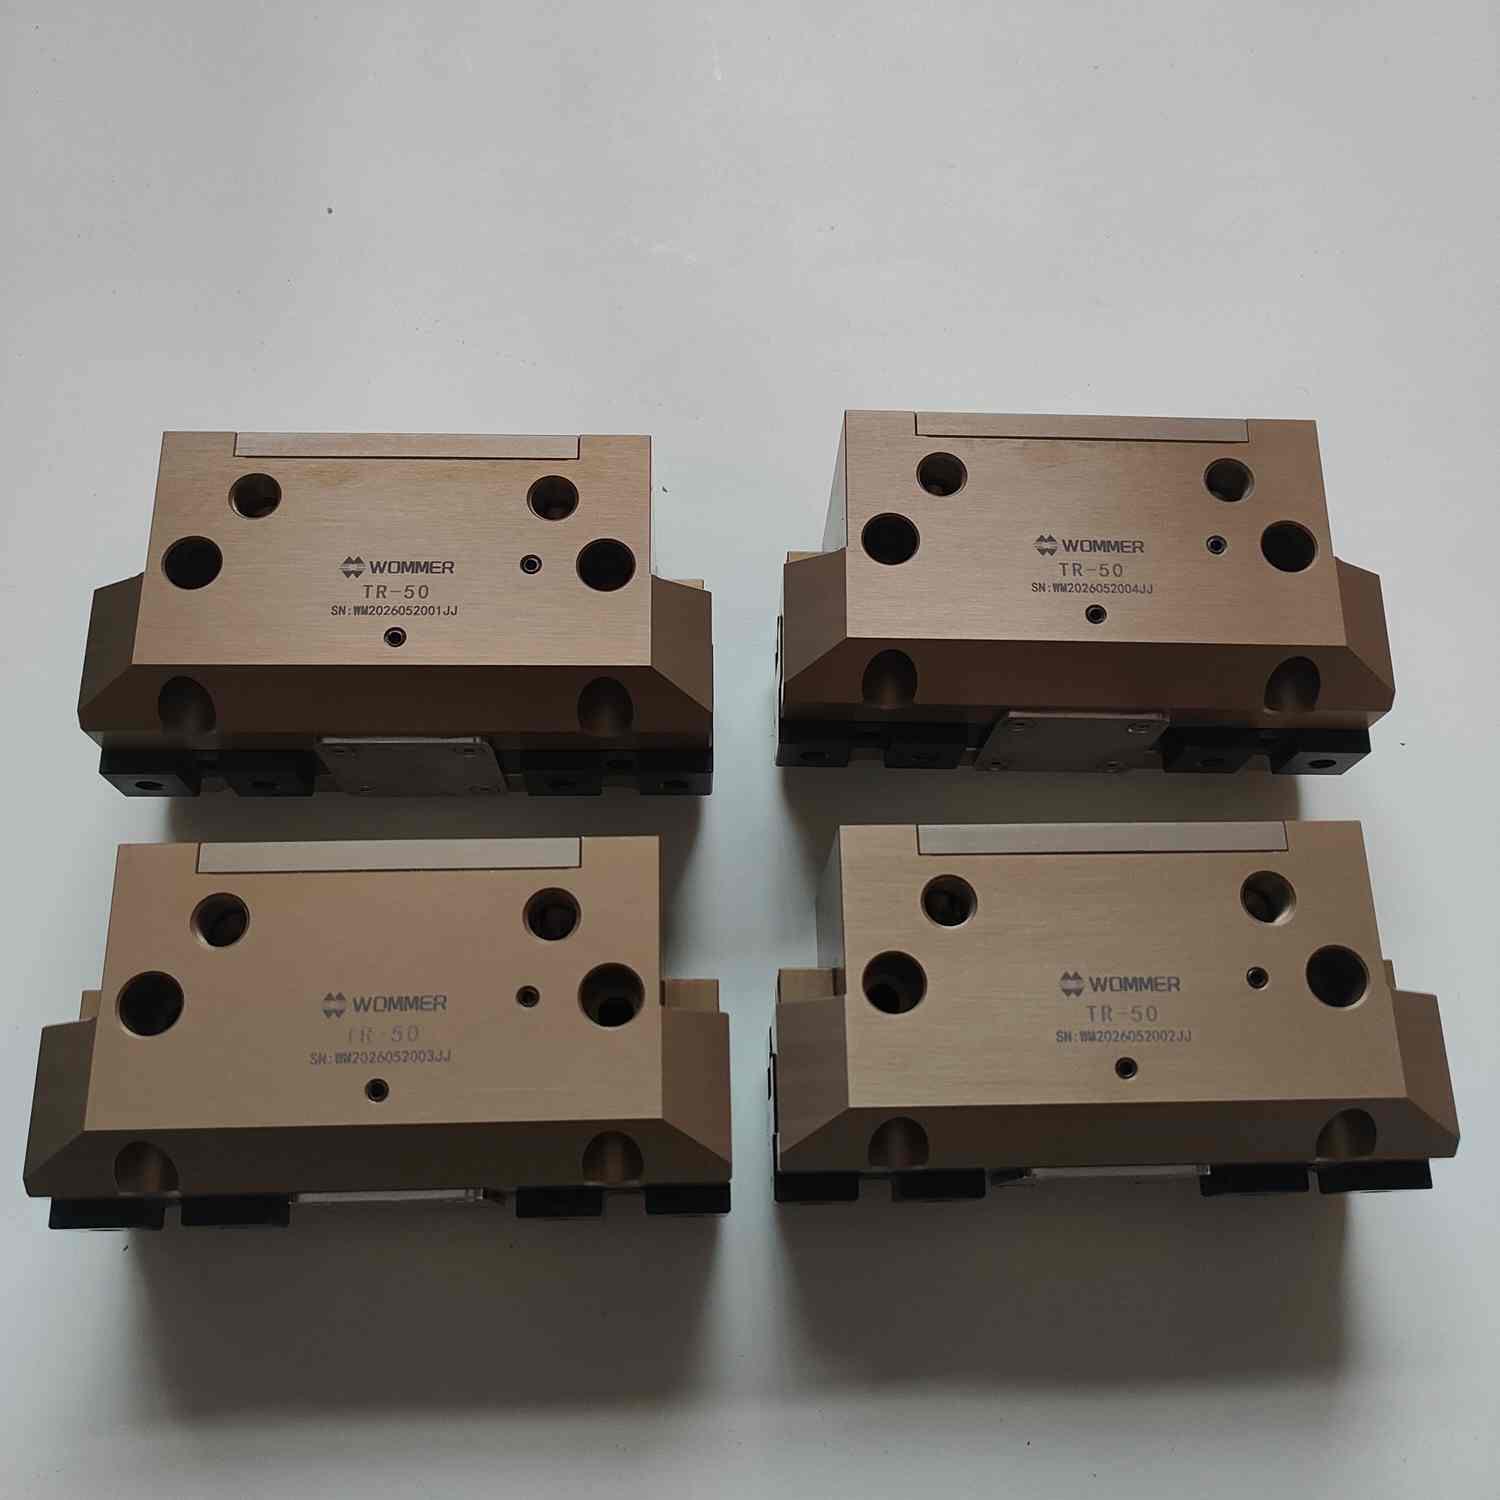
去年年底,我们配合一家深圳宝安区的精密五金加工厂做产线节拍优化,对方给出一组数据:同一条CNC上下料产线,人工上下料平均每件耗时约28秒,而改造后目标是压缩到12秒以内。终制约整线效率的并不是机械臂速度,而是末端那只金属工件搬运气动夹爪——夹取的一瞬间打滑、掉件,整条线就得停下来。这个案例让我们更清楚地看到,气动夹爪在金属工件搬运环节中扮演的角色远比想象中关键。
金属工件通常具备重量大、表面油污多、形状不规则等特点,抓取时既要保证夹持力足够,又不能因为硬碰硬造成工件表面压伤或变形。这就对金属工件搬运气动夹爪的结构设计、密封性能和响应速度提出了高要求。尤其在深圳这样自动化改造节奏较快的制造业环境中,一条产线往往要兼顾多种规格工件,夹爪的适配能力直接决定了柔性生产的成败。
深圳金属工件搬运气动夹爪为何容易在节拍上"掉链子"
很多工厂在选型时习惯只看夹爪的缸径和理论夹持力,却忽略了气源响应时间、夹爪开合行程以及指爪与工件的接触方式。实际运行中,气动夹爪从接收到信号到完全夹紧通常需要0.1到0.3秒,如果电磁阀与夹爪之间气管过长、管径偏小,这个时间还会被进一步放大。对于深圳不少3C金属结构件和新能源汽车零部件的加工线来说,节拍要求往往到秒级,这点延迟足以影响整线产能。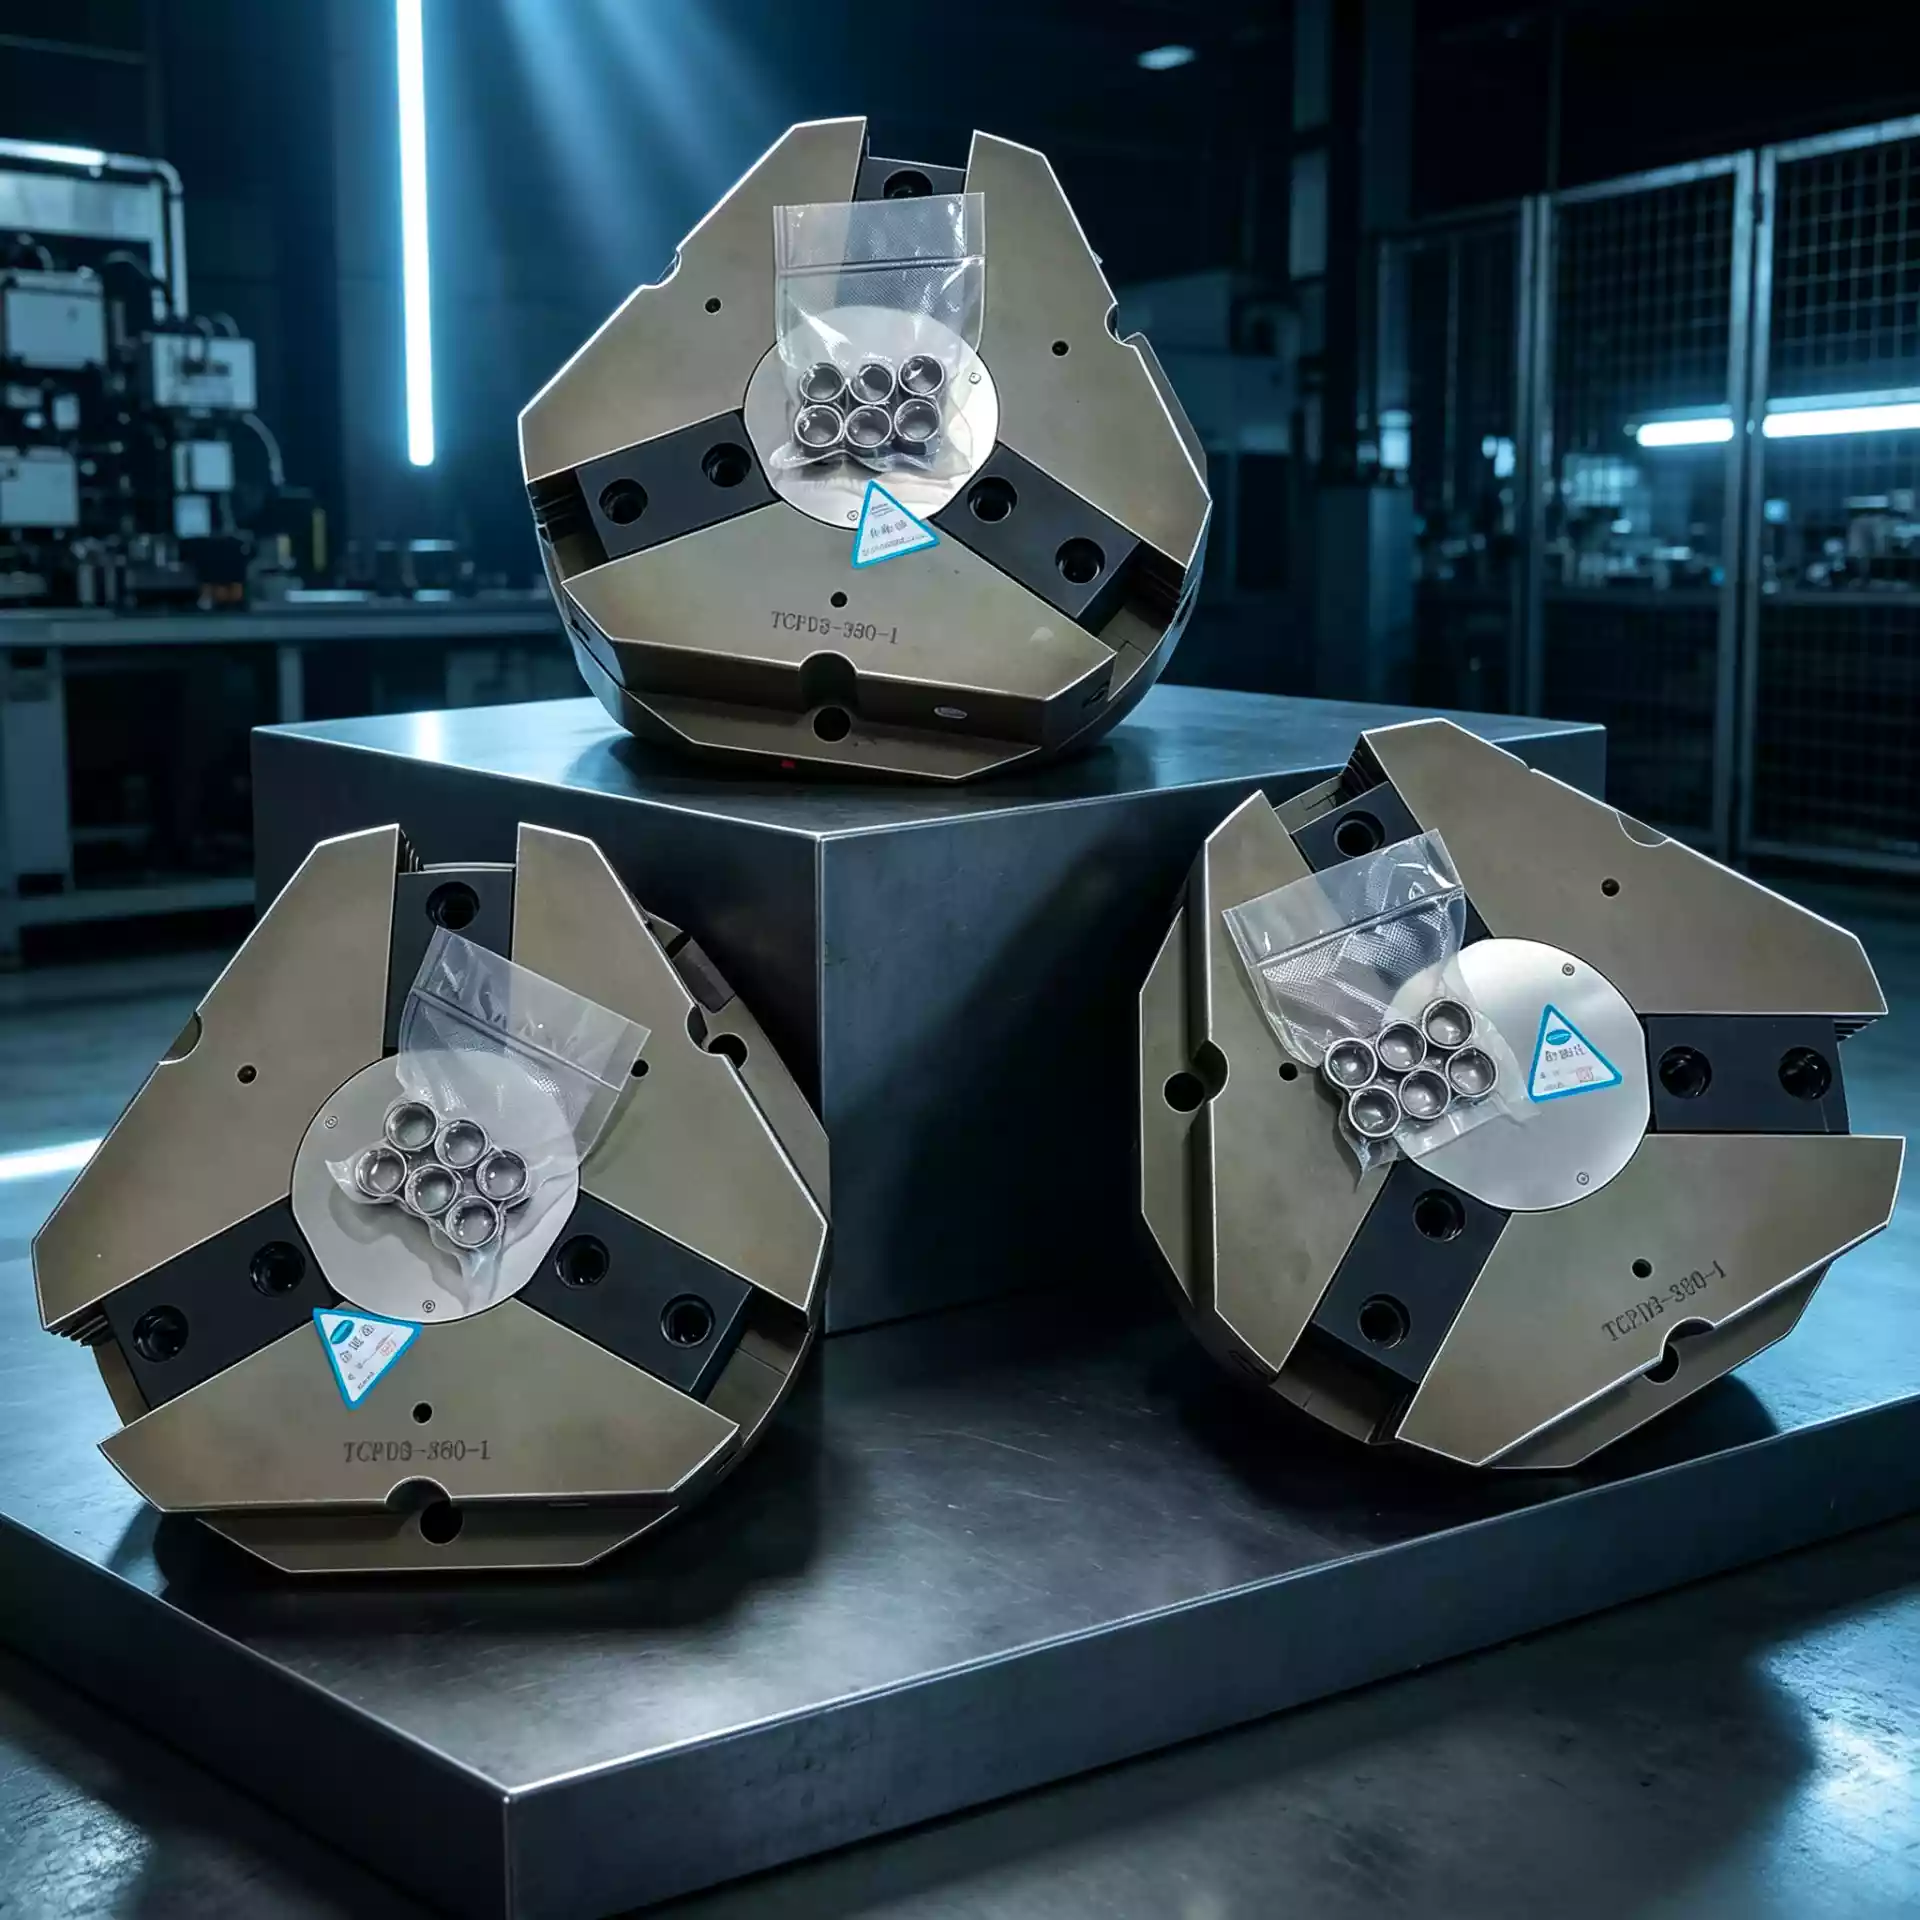
气动夹爪决定产线节拍
另一个容易被忽视的问题是重复定位精度。金属工件在夹具中往往需要保持固定的姿态进入下一道工序,如果夹爪每次夹持的位置存在偏差,后续加工或装配就会出现累积误差。我们在实际项目中发现,部分产线频繁停机的原因,正是夹爪指爪磨损后没有及时检测和更换,导致夹持中心发生偏移。合理设置维护周期、选用耐磨指爪材质,往往比单纯追求夹持力更能解决稳定性问题。
写在:抓得稳,产线才跑得快
金属工件搬运看似是产线上的一个小环节,但它直接影响整线的节拍、良率和无人化程度。选择适配的金属工件搬运气动夹爪,不只是买一个执行部件,更是在为整条产线的稳定性打基础。沃姆机器人以福州为全球总部,上海为技术应用中心,东莞为运营服务中心,形成覆盖长三角、珠三角的服务网络,能够为深圳及周边制造企业提供从选型到运维的一站式支持。如果您正在为金属工件搬运的掉件、节拍或适配问题困扰,欢迎访问 www.wommerbot.cn 了解产品资料,或致电 400-1828-518 与我们沟通具体工况。